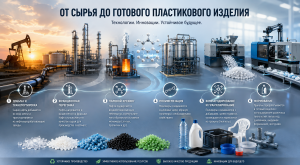
От Сырья до Готового Пластикового Изделия: Путь Химии от Недр Земли до Повседневной Жизни
Тысячи изделий которыми мы ежедневно пользуемся — от бутылок для воды и пищевой упаковки до медицинских изделий и автомобильных компонентов, производятся из пластиков на основе нефтехимического сырья. Превращение густой сырой нефти, добываемой с глубины в сотни метров под землей, в прочный, легкий и гибкий пластик представляет собой сложный процесс, объединяющий геологию, химическую инженерию и современные промышленные технологии.
1. От Месторождения до Нефтеперерабатывающего Завода: Добыча и Транспортировка
Процесс начинается с добычи сырой нефти, образовавшейся миллионы лет назад в результате преобразования древних органических остатков под воздействием высокого давления и температуры. С помощью специальных буровых установок и мощных насосов нефть поднимается на поверхность, после чего транспортируется на нефтехимические перерабатывающие предприятия по магистральным трубопроводам, морскими танкерами или железнодорожными цистернами.
Интересный факт: Значительная часть мировых запасов нефти сосредоточена в Венесуэле, Саудовской Аравии, Иране, Ираке и Канаде. Однако история производства пластмасс начинается именно с момента поступления сырой нефти на нефтеперерабатывающий завод.
2. Фракционная Перегонка (Fractional Distillation)
Сырая нефть не может использоваться для производства пластмасс напрямую, поскольку представляет собой сложную смесь сотен различных углеводородов.
Нагрев
Нефть нагревается в крупных ректификационных колоннах до температуры 315–400 °C (600–750 °F).
Разделение
Испаряясь, нефть поднимается вверх по колонне, где температура постепенно снижается. В зависимости от температуры кипения различные углеводороды конденсируются на разных уровнях колонны, образуя отдельные фракции.
Легкие фракции (низкая температура кипения): сжиженный нефтяной газ (LPG), бензин и нафта — основное сырье для производства пластмасс.
Средние фракции: керосин (авиационное топливо) и дизельное топливо.
Тяжелые фракции (высокая температура кипения): смазочные масла, мазут и битум, остающийся в нижней части колонны.
3. Паровой Крекинг (Steam Cracking)
Полученная после перегонки нафта представляет собой сложную смесь углеводородов. Для получения строительных элементов пластмасс длинные молекулярные цепи необходимо расщепить. Нафта смешивается с перегретым водяным паром и нагревается в специальных печах до температуры свыше 800 °C. Под воздействием высокой температуры длинные углеводородные цепи распадаются (крекинг), образуя значительно более мелкие и химически активные молекулы.
В результате процесса получают основные мономеры, используемые при производстве синтетических пластмасс:
Этилен (Ethylene)
Пропилен (Propylene)
Бутадиен и ароматические соединения, такие как бензол.
4. Полимеризация: Создание Длинных Молекулярных Цепей
Сами по себе мономеры находятся в газообразном состоянии и не обладают свойствами пластика. Для получения полимеров их соединяют между собой в длинные молекулярные цепи.
Реакция: Этилен или пропилен подаются в реакторы, где при высоком давлении, температуре и с использованием специальных катализаторов (например, катализаторов Циглера—Натта или металлоценовых катализаторов) начинается процесс полимеризации.
Образование полимерных цепей: Двойные химические связи между молекулами разрываются, после чего тысячи мономеров соединяются друг с другом, образуя длинные и прочные полимерные цепи.
- Этилен → Полиэтилен (PE)
- Пропилен → Полипропилен (PP)
5. Добавки, Компаундирование и Гранулирование
После завершения полимеризации материал обычно имеет порошкообразную или гелеобразную структуру. Для подготовки к промышленному использованию он проходит дополнительную обработку.
Добавление функциональных компонентов: в полимер вводятся различные добавки в зависимости от назначения будущего изделия: цветовые пигменты; УФ-стабилизаторы; пластификаторы, повышающие гибкость материала; антипирены (огнезащитные добавки); другие функциональные компоненты.
Экструзия и гранулирование: после смешивания материал расплавляется, экструдируется в виде тонких нитей, охлаждается и разрезается на небольшие пластиковые гранулы (пеллеты). Именно в виде таких гранул пластик поставляется на предприятия, где из него впоследствии производятся готовые изделия.
Основные виды пластмасс и коды переработки
Плотность, химический состав и структура полимерных цепей определяют свойства готового материала. Именно поэтому пластиковые изделия подразделяются на различные типы. Символы переработки с номерами от 1 до 7, которые можно увидеть на упаковке и других пластиковых изделиях, обозначают соответствующий вид пластика и помогают определить возможность его переработки.
| Код | Сокращение | Химическое название | Основные области применения | Основные свойства |
|---|---|---|---|---|
| 1 | PET / PETE | Полиэтилентерефталат | Бутылки для воды и напитков, синтетические текстильные волокна (полиэстер) | Прозрачный, лёгкий, обладает низкой газопроницаемостью |
| 2 | HDPE | Полиэтилен высокой плотности | Бутылки для моющих средств, ёмкости для молока, трубы | Жёсткий, устойчив к химическим веществам и механическим ударам |
| 3 | PVC | Поливинилхлорид | Водопроводные трубы, оконные профили, упаковочная плёнка | Может быть как гибким, так и жёстким, отличается высокой долговечностью |
| 4 | LDPE | Полиэтилен низкой плотности | Полиэтиленовые пакеты, упаковочные плёнки, мягкие флаконы | Гибкий, прозрачный, легко перерабатывается |
| 5 | PP | Полипропилен | Стаканчики и контейнеры для йогурта, трубочки для напитков, элементы салона автомобиля | Высокая термостойкость, гибкость и устойчивость к многократным нагрузкам |
| 6 | PS | Полистирол | Одноразовые стаканы, лотки для яиц, одноразовые столовые приборы | Хрупкий материал с высокими теплоизоляционными свойствами |
| 7 | OTHER | Прочие пластики (поликарбонат, ABS и др.) | Бутыли для воды, корпуса электронных устройств, биопластики | Смеси различных полимеров или специализированные виды пластмасс |
6. Формование: от Гранулы до Готового Изделия
На заключительном этапе пластиковые гранулы перерабатываются на производственных предприятиях в готовые изделия с использованием различных технологий.
Литьё под давлением (Injection Molding): Расплавленный пластик под высоким давлением впрыскивается в пресс-форму, где принимает необходимую форму.
Примеры изделий: стулья, крышки, автомобильные детали.
Выдувное формование (Blow Molding): Разогретая пластиковая заготовка раздувается воздухом внутри формы, повторяя её геометрию.
Примеры изделий: бутылки, канистры, крупногабаритные ёмкости.
Экструзия (Extrusion): Расплавленный пластик непрерывно продавливается через формующее отверстие (фильеру), образуя изделия постоянного профиля.
Примеры изделий: трубы, кабельная изоляция, пластиковые профили.
Чем отличаются процессы переработки различных видов пластика?
Каковы технические различия и основные сложности переработки PET, HDPE и PP?
Хотя все пластиковые изделия могут оказаться в одном контейнере для переработки, каждый полимер обладает собственной химической структурой, температурой плавления и вязкостью расплава. Поэтому PET, HDPE и PP невозможно перерабатывать по одной и той же технологии — для каждого материала используются собственные технологические процессы и оборудование.
1. PET (полиэтилентерефталат) — лидер по переработке
PET — прозрачный полимер с высокими барьерными свойствами, широко используемый для производства бутылок для воды и напитков. Сегодня это один из наиболее перерабатываемых видов пластика в мире.
Технология переработки
Механическая переработка: Пластиковые бутылки измельчаются в хлопья (flake), тщательно промываются, затем расплавляются и гранулируются для повторного использования.
Химическая переработка (деполимеризация): Под воздействием температуры и химических реагентов PET расщепляется до исходных компонентов — терефталевой кислоты и этиленгликоля. Полученное сырьё по качеству практически не уступает первичному материалу.
Основные области применения вторичного PET
1. полиэфирные ткани и волокна (флис, полиэстер);
2. упаковочная лента;
3. производство новых PET-бутылок.
Технические сложности
Чувствительность к влаге (гидролиз): При плавлении влажного PET полимерные цепи разрушаются, снижается молекулярная масса материала, а готовое изделие становится хрупким. Поэтому перед переработкой материал обязательно проходит тщательную сушку в вакуумных сушильных установках.
Загрязнение материала: Даже небольшое количество ПВХ-этикеток или остатков крышек может серьёзно ухудшить качество переработки. При температуре плавления PET поливинилхлорид выделяет соляную кислоту (HCl), которая повреждает оборудование и ухудшает свойства готового материала.
2. HDPE (полиэтилен высокой плотности) — наиболее простой в переработке
HDPE — прочный и жёсткий материал с линейной структурой полимерных цепей. Используется при производстве бутылок для молока, канистр, труб и другой технической продукции.
Технология переработки
После сбора изделия сортируются по цвету, измельчаются, промываются и снова расплавляются. Благодаря высокой химической и термической стойкости HDPE легко перерабатывается в новые гранулы.
Основные области применения вторичного HDPE
- бутылки для бытовой химии и моторных масел;
- пластиковые паллеты;
- мусорные контейнеры;
- трубы для систем водоснабжения и орошения.
Технические сложности:
Впитывание запахов и веществ: Из-за особенностей своей структуры HDPE способен впитывать запахи и остатки содержимого (моющих средств, шампуней, моторных масел). Даже после переработки гранулы могут сохранять эти запахи, поэтому использование вторичного HDPE для изделий, контактирующих с пищевыми продуктами, ограничено.
Сортировка по цвету: Большинство изделий из HDPE окрашены. При смешивании различных цветов получается серый или тёмный материал, что существенно ограничивает возможности его повторного использования.
3. PP (полипропилен) — самый сложный материал для переработки
Полипропилен представляет собой лёгкий, гибкий и термостойкий пластик, широко применяемый при производстве упаковки для пищевых продуктов, контейнеров, трубочек и автомобильных компонентов.
Технология переработки:
PP перерабатывается при сравнительно высоких температурах. Однако для сохранения его молекулярной структуры в процессе переработки необходимо использовать специальные стабилизирующие добавки, предотвращающие разрушение полимера.
Основные области применения вторичного PP
1. автомобильные бамперы и элементы салона;
2. бытовые изделия;
3. цветочные горшки;
4. промышленные контейнеры и вёдра.
Технические сложности
Термическая деградация: При каждом цикле плавления полимерные цепи полипропилена постепенно разрушаются. В результате материал становится менее прочным и более хрупким, что ограничивает количество циклов его переработки.
Сложность сортировки: Плотность PP очень близка к плотности HDPE и LDPE. По этой причине традиционные методы разделения методом «всплытия-погружения» (sink-float) практически не позволяют эффективно отделить эти материалы друг от друга. Для качественной сортировки требуются современные оптические системы на основе ближнего инфракрасного спектра (NIR).
Сравнительная таблица
| Параметр | PET (Код 1) | HDPE (Код 2) | PP (Код 5) |
|---|---|---|---|
| Простота переработки | Высокая (технология хорошо отработана) | Очень высокая (широкий технологический допуск) | Средняя (сложнее сортировать и перерабатывать) |
| Возможность повторного использования в пищевой упаковке | Да (R-PET сертифицирован для контакта с пищевыми продуктами) | Ограниченно (возможны остаточные запахи и впитанные химические вещества) | Ограниченно (из-за добавок и остаточных запахов) |
| Температура плавления | 250–260 °C | 130–137 °C | 160–170 °C |
| Основные технологические сложности | Чувствительность к влаге (обязательная предварительная сушка) | Остаточные запахи и смешение цветов | Термическое старение и повышение хрупкости материала |
Общая проблема для всех трёх видов пластика: перекрёстное загрязнение (Cross-Contamination)
Различные виды пластиковых полимеров не смешиваются друг с другом на молекулярном уровне (являются несовместимыми). Например, если материал содержит 99 % HDPE и всего 1 % PP, то во время плавления полимеры не смогут образовать однородную структуру. В результате значительно снижается механическая прочность изделия, появляются внутренние дефекты и трещины. Именно поэтому эффективность переработки пластмасс напрямую зависит от качества сортировки отходов. Современные перерабатывающие предприятия используют высокоточные оптические системы распознавания и сортировки материалов, позволяющие максимально снизить вероятность смешивания различных типов полимеров.