Пластиковое Сырьё и Добавки
Пластмассы являются одним из важнейших конструкционных материалов современной промышленности. Благодаря широкому спектру физических и химических свойств они используются практически во всех отраслях – от производства упаковки до авиационной, автомобильной и медицинской промышленности.
Основу производства составляют инженерные пластики (PA, POM, PBT и др.) и стандартные пластики (PP, PE, PS).
Для придания материалу необходимых эксплуатационных характеристик в полимерное сырьё добавляются специальные функциональные добавки, такие как:
1. стекловолокно (для повышения прочности);
2. красители и мастербатчи;
3. УФ-стабилизаторы;
4. антипирены (огнезащитные добавки).
Не менее важным этапом подготовки сырья является процесс сушки и удаления влаги, который напрямую влияет на качество готового изделия.
1. Химическая структура пластмасс
Принцип полимеризации: Любой пластик образуется в результате полимеризации — химической реакции, при которой небольшие молекулы (мономеры) соединяются между собой, образуя длинные полимерные цепи. Именно структура этих цепей определяет механические, термические и химические свойства будущего материала.
Классификация по степени кристаллизации
По внутреннему строению полимерные материалы подразделяются на две основные группы.
Аморфные пластики: Аморфные пластики имеют хаотично расположенные полимерные цепи.
Основные свойства: высокая прозрачность; низкая усадка при формовании; хорошая стабильность размеров.
Примеры материалов: PS (полистирол); ABS (акрилонитрил-бутадиен-стирол); PC (поликарбонат).
Полукристаллические пластики: Полукристаллические пластики обладают более упорядоченной структурой молекулярных цепей.
Основные свойства: непрозрачность; высокая химическая стойкость; повышенная износостойкость; хорошие механические характеристики.
Примеры материалов: PE (полиэтилен); PP (полипропилен); PA (полиамид).
2. Виды термопластов и их классификация
Согласно общепринятой классификации (иерархии пластикового сырья), термопласты подразделяются на три основные категории в зависимости от эксплуатационных характеристик и стоимости.
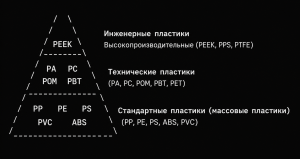
A. Стандартные пластики (Commodity Plastics)
Это наиболее распространённые материалы, отличающиеся высокой массовостью производства, невысокой стоимостью и универсальностью применения.
PP (Полипропилен). Наиболее востребованный материал в индустрии литья под давлением. Применение: бытовые изделия; кухонная утварь; элементы интерьера автомобилей; крышки и упаковка.
PE (Полиэтилен — HDPE / LDPE). Используется для производства гибкой и жёсткой упаковки, труб и соединительных элементов трубопроводов.
PS (Полистирол). Применяется при изготовлении: одноразовых столовых приборов; прозрачной упаковки; жёстких контейнеров.
ABS (Акрилонитрил-бутадиен-стирол). Высокопрочный пластик с отличной ударной вязкостью и качественной глянцевой поверхностью. Применение: игрушки (например, LEGO); корпуса бытовой техники; автомобильные детали.
B. Инженерные (технические) пластики
Инженерные пластики применяются в тех случаях, когда материал должен выдерживать повышенные механические нагрузки, высокие температуры или воздействие агрессивных химических веществ. Во многих конструкциях они успешно заменяют металлические детали.
PA (Полиамид / Нейлон — PA6, PA66). Обладает высокой механической прочностью и отличной износостойкостью. Применение: зубчатые передачи; крышки двигателей; несущие кронштейны; конструкционные детали.
PC (Поликарбонат). Прозрачный, практически небьющийся материал с высокой термостойкостью. Применение: автомобильная оптика; защитные очки; медицинское оборудование.
POM (Полиоксиметилен / Ацеталь). Отличается высокой скользящей способностью, износостойкостью и стабильностью размеров. Применение: высокоточные механические детали; защёлки; насосы; элементы приводных механизмов.
PBT / PET (Полиэфиры). Обладают хорошими электроизоляционными свойствами и высокой термостойкостью. Применение: электрические разъёмы; корпуса реле; электротехнические компоненты.
C. Высокопроизводительные пластики (High Performance Plastics)
Эти материалы предназначены для эксплуатации в наиболее тяжёлых условиях, включая температуры свыше 200 °C, высокие механические нагрузки и воздействие агрессивных химических сред. PEEK, PPS, PTFE (Тефлон). Используются в наиболее ответственных отраслях промышленности: авиационно-космическая промышленность; оборонная промышленность; медицинские имплантаты; автоспорт и высокопроизводительные гоночные автомобили.
3. Добавки (Additives)
В большинстве случаев базовый полимер (первичная смола) сам по себе не способен обеспечить все необходимые механические, эксплуатационные или декоративные свойства изделия. Для улучшения характеристик материала в него вводятся специальные добавки.
Основные виды добавок:
| Вид добавки | Назначение | Основные области применения |
|---|---|---|
| Стекловолокно (Glass Fiber – GF) | Значительно повышает механическую прочность, жёсткость и температуру тепловой деформации материала. | Детали моторного отсека, силовые кронштейны, конструкционные элементы (15 %, 30 %, 50 % GF). |
| Мастербатч (Masterbatch) | Концентрированный краситель, используемый для придания пластику необходимого цвета. | Все виды цветных пластиковых изделий. |
| Антипирены (FR – Flame Retardants) | Замедляют распространение пламени или обеспечивают самозатухание материала. | Электрощиты, розетки, корпуса электронного оборудования. |
| УФ-стабилизаторы | Защищают пластик от пожелтения, старения и разрушения под воздействием солнечного излучения. | Садовая мебель, стадионные кресла, наружные автомобильные детали. |
| Модификаторы ударной прочности (Impact Modifiers) | Повышают ударную вязкость материала, особенно при низких температурах, уменьшая его хрупкость. | Автомобильные бамперы, защитные каски и шлемы. |
| Смазки и технологические добавки | Улучшают текучесть расплава и облегчают извлечение изделия из пресс-формы. | Тонкостенные изделия, изготовленные методом литья под давлением. |
| Наполнители на основе кальцита и талька | Снижают себестоимость материала, уменьшают усадку изделия и повышают его жёсткость. | Бытовые изделия, автомобильные элементы интерьера и отделки. |
4. Подготовка материала и сушка (Drying Process)
После выбора материала одним из наиболее важных факторов, влияющих на качество изделий, получаемых методом литья под давлением, является контроль содержания влаги.
Даже незначительное количество влаги способно вызвать серьёзные дефекты поверхности, ухудшить механические свойства изделия и привести к разрушению структуры полимера.
Гигроскопичные пластики
Некоторые полимеры активно поглощают влагу из окружающего воздуха. Перед переработкой они обязательно должны проходить сушку в осушителях с адсорбентом (Desiccant Dryers).
К таким материалам относятся: PA (полиамид); PC (поликарбонат); PBT; PET; POM.
Что происходит при отсутствии сушки?
Если влажный материал поступает в цилиндр термопластавтомата, при высокой температуре начинается процесс гидролиза, в результате которого разрушаются полимерные цепи.
Это приводит к следующим последствиям: появление серебристых полос на поверхности изделия (Silver Streaks); снижение механической прочности; повышенная хрупкость готовой детали; ухудшение внешнего вида изделия.
Негигроскопичные пластики
Данные материалы практически не впитывают влагу внутрь своей структуры, а удерживают её только на поверхности гранул. Поэтому для их подготовки обычно достаточно обычных сушилок с горячим воздухом.
К таким материалам относятся: PP (полипропилен); PE (полиэтилен); PS (полистирол).
1. Дефекты, вызванные влагой, и гидролитическое разрушение материала
Недостаточная сушка гигроскопичных пластиков (PA, PC, PBT, PET и др.) является одной из наиболее распространённых причин возникновения как внешних, так и внутренних дефектов изделий, получаемых методом литья под давлением.
Что такое гидролиз?
Гидролиз — это химический процесс, при котором содержащаяся в материале влага при высокой температуре вступает в реакцию с полимером, вызывая разрушение его молекулярных цепей.
В результате снижается молекулярная масса полимера; ухудшаются механические свойства материала; готовое изделие может выглядеть полностью исправным, но разрушиться даже при небольшой механической нагрузке.
Основные признаки гидролиза
Серебристые полосы (Silver Streaks)
Во время литья влага превращается в пар и движется вместе с расплавленным пластиком по полости формы.
В результате на поверхности изделия появляются характерные серебристые полосы или разводы.
Пузырьки и пористость. Газ, образующийся из влаги, может оставаться внутри детали. Это приводит к образованию микропузырьков; внутренних пустот; пористой структуры материала. Подобные дефекты значительно снижают прочность изделия.
Повышенная текучесть материала. Разрушение полимерных цепей уменьшает вязкость расплава. В результате материал становится слишком текучим, начинает проникать в линии разъёма пресс-формы и образует облой (заусенцы).
Типичная последовательность возникновения дефекта
Недостаточная сушка материала
Высокая температура в цилиндре + наличие влаги
Гидролиз (разрушение полимерных цепей)
Хрупкость изделия и появление поверхностных дефектов
c. Методы предотвращения гидролиза
Использование правильного сушильного оборудования
Для гигроскопичных материалов рекомендуется применять осушители с адсорбентом (Desiccant или Dehumidifying Dryers). Использование обычных сушилок с горячим воздухом зачастую не обеспечивает необходимого уровня удаления влаги. Рекомендуемая точка росы осушителя должна составлять около –40 °C.
Контроль влажности сырья
Перед загрузкой материала в термопластавтомат рекомендуется измерять остаточную влажность специальными влагомерами. Для большинства инженерных пластиков содержание влаги должно быть снижено до 0,02–0,05 % (в зависимости от рекомендаций производителя материала).
Соблюдение режима сушки
Температура и продолжительность сушки должны строго соответствовать техническому паспорту материала (TDS). Например: PA66 рекомендуется сушить при температуре 80 °C в течение 4–6 часов.
2. Особенности материалов, армированных стекловолокном (30 % GF)
Для повышения механической прочности пластиков широко используется армирование стекловолокном. Однако применение стеклонаполненных материалов значительно влияет как на процесс переработки, так и на конструкцию пресс-формы.
Анизотропная усадка: Во время заполнения пресс-формы волокна ориентируются по направлению течения расплава.
В результате усадка становится неодинаковой в разных направлениях, вдоль направления потока усадка минимальна; поперёк направления потока она значительно выше. Такое различие называется анизотропной усадкой.
Последствия: Неравномерная усадка вызывает: коробление изделий (Warpage); изгиб деталей; потерю геометрической точности. Поэтому при проектировании пресс-форм коэффициенты усадки необходимо рассчитывать отдельно по осям X и Y.
Износ пресс-формы и оборудования. Стекловолокно является чрезвычайно абразивным материалом. Во время переработки оно интенсивно изнашивает: шнек; цилиндр; литниковую систему; пресс-форму.
Рекомендуемые меры защиты: использовать биметаллические или износостойкие шнеки и цилиндры; применять закалённые инструментальные стали твёрдостью не менее 52–54 HRC (например, сталь 1.2379 или стали семейства CPM); использовать защитные покрытия, такие как TiN (нитрид титана) или DLC (алмазоподобное углеродное покрытие); проектировать литники и зоны впуска в виде сменных вставок (инсертов), поскольку именно эти участки подвергаются наибольшему износу.
Ослабление сварных линий (Weld Line)
Когда поток расплава огибает сердечник или другое препятствие внутри пресс-формы, две части расплава вновь соединяются. В обычных пластиках такое соединение происходит достаточно надёжно. Однако в материалах, армированных стекловолокном, волокна в зоне соединения не переплетаются между собой, что значительно снижает прочность изделия.
Последствия: В области сварных линий механическая прочность детали может уменьшаться до 50 %.
Как уменьшить влияние сварных линий
Для повышения прочности изделий рекомендуется: поддерживать более высокую температуру пресс-формы; правильно выбирать расположение литников; обеспечивать оптимальное заполнение формы расплавом.
Это позволяет улучшить соединение потоков материала и существенно повысить прочность изделия в критических зонах.